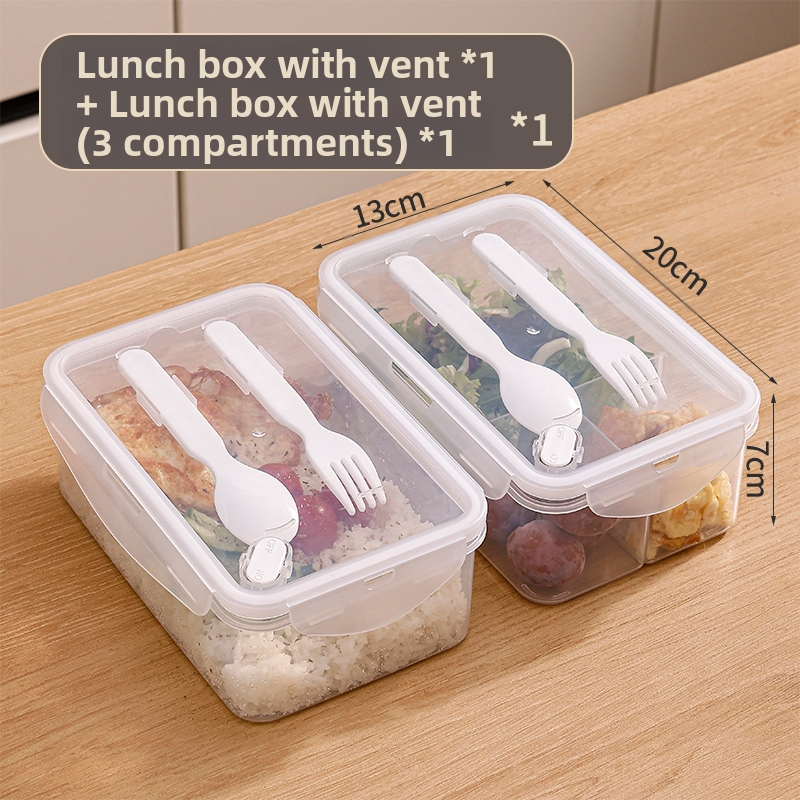
Opt defecte reprezintă cele mai multe respingeri ale cutiei de prânz: bliț, fotografiere scurtă, urme de scufundare, deformare, inversare a garniturii, blocare slabă, inconsecvență de imprimare și fard de obraz. Două dintre ele - deformarea capacului și nepotrivirea tipăririi - provoacă majoritatea rambursărilor, deoarece ambele trec o verificare vizuală din fabrică și eșuează după 20 de cicluri de spălat vase sau la lumina zilei într-un magazin. Dacă planul dvs. de inspecție se uită la cutie doar în ziua în care a fost turnată, acesta testează lucrul greșit.
Acestea sunt defectele obișnuite de calitate în comenzile de cutie de prânz din plastic și referința la remedieri pe care le folosim pe podea - cum arată fiecare defect, ce o cauzează și ce clauză îl ține departe de expedierea dvs. De asemenea, stabilește planul AQL care se potrivește cu riscul: produsele sigilate au nevoie de un nivel mai strict al defectelor majore decât standardul generic 2.5/4.0 pe care majoritatea companiilor de inspecție îl aplică în mod implicit.
1. Care sunt cele opt defecte și unde apare fiecare?
Fiecare defect are o semnătură: unele apar la mașină, altele după spălare, iar altele apar doar pe eșantionul de aur dintr-o cutie luminoasă. Acestea sunt defectele obișnuite ale comenzilor de cutie de prânz din plastic și ale listei de remedieri pe care le parcurgem cu cumpărătorii înainte de începerea cursei, extrase din propriile înregistrări QC ale Ruibot , în cutii de prânz pentru copii, cutii bento și articole pentru băuturi.
Defect | Cauza de bază | Unde se vede | Contramăsuri |
Flash (bavură) | Linie de despărțire uzată, forță de strângere redusă | Imediat, la margini și zăvor | Program de întreținere a sculei; AQL 2.5 major |
Lovitură scurtă | Temperatură scăzută de topire, canal rece, perete subțire | Imediat, la vârfurile despărțitorului | Fereastra de proces blocată în proba de aur |
Urme de chiuvetă | Grosimea peretelui neuniformă, răcire slabă | Imediat, pe coaste groase | Revizuirea DFM înainte de scule, nu după |
Urzeală capacului | Răcire neuniformă, stres încorporat, umplere la cald | După spălare sau relaxare 24 de ore | Specific de planeitate ≤0,4 mm; Test cu 50 de cicluri |
Inversarea garniturii | Eroare de asamblare manuală | La primul test de scurgere | 100% verificare inline de scurgere; jig de asamblare |
Încuietoare slabă | Poziția porții, cristalinitate scăzută | La testul ciclului, se deschide 5k–10k | Test ciclului balamalei pe proba de aur |
Incoerență de tipărire | Vâscozitatea cernelii, uzura plăcii, temperatura de întărire | Sub lumină D65, nu lumină din fabrică | Toleranță Pantone ΔE ≤2; verificare caseta luminoasă |
Port roșu | Poarta prea mică, forfecare mare | Cosmetic, lângă poartă | Dimensiunea porții în DFM; eșantion limită cosmetic |
Trei dintre acestea merită mai mult decât un rând de tabel:
- ✅ Urzeala este defectul care ascunde. De ce capacele cutiei de prânz se deformează în producție și cum să o preveniți — versiunea scurtă este echilibrul de răcire și stres, plus umplerea la cald la momentul împachetarii. Un capac care măsoară plat în prima zi se poate ridica cu 0,3–0,4 mm după relaxarea stresului sau după un ciclu de spălat vase la 65–85°C. Solicitați o specificație de planeitate cu o metodă de măsurare, apoi măsurați din nou după 24 de ore și după spălare. Dacă o fabrică nu are un număr pentru planeitate, argumentul la inspecție va fi despre opinii.
- ✅ Inversiunea garniturii este un defect de asamblare, nu un defect de turnare - și acesta este motivul pentru care produsele sigilate ar trebui să aibă o verificare a scurgerilor 100% în linie, nu o probă AQL. Un inel inversat dintr-o cutie devine o cutie care curge în geanta clientului și o stea într-o recenzie.
- ✅ Imprimarea este judecată după lumină, nu după ochi. Iluminarea fabricii ascunde o schimbare de culoare în două puncte. Specificați ΔE ≤2 față de o referință Pantone și inspectați conform D65 — această clauză unică elimină majoritatea litigiilor de tipărire.
Dacă comanda dvs. include capace mari plate, urmăriți-le mai întâi: piesele mari prezintă mai multă stres de răcire, motiv pentru care un capac de dozator de apă rece va prezenta deformare înaintea unei cutii de 400 ml.
✅ Concluzie: Sortați defectele în funcție de momentul în care apar - modelare, relaxare, spălare - și testați în stadiul în care fiecare eșuează efectiv.
2. Ce plan de inspecție prinde de fapt aceste defecte?
Utilizați AQL 2.5 pentru major și 4.0 pentru minor ca bază, strângeți major la 1.5 pe orice produs cu sigiliu, setați defectele critice la Ac=0 și inspectați de trei ori: eșantion de aur, producție medie și înainte de expediere. Planul generic pe care majoritatea cumpărătorilor moștenesc este construit pentru articolele de uz casnic, nu pentru un produs care curge atunci când o garnitură este inversată.
Dimensiunea lotului | Probă (Nivelul II) | Major Ac/Re la 2,5 | Ac/Re minor la 4.0 |
501–1.200 | 80 | 5/6 | 7/8 |
1.201–3.200 | 125 | 7/8 | 10 / 11 |
3.201–10.000 | 200 | 10 / 11 | 14 / 15 |
10.001–35.000 | 315 | 14 / 15 | 21 / 22 |
La 2.000 de bucăți, Nivelul II extrage 125 de eșantioane și acceptă până la 7 defecte majore - acesta este numărul de citat atunci când un furnizor spune că „câteva procente sunt normale”. Pe o cutie bento sigilată, 7 unități cu scurgeri din 125 reprezintă o rată de eșec de 5,6% la intrarea în canal. La Ruibot , nivelul este stabilit în funcție de tipul de produs și nu de obicei, iar produsele sigilate rulează la o limită majoră mai strictă.
Patru clauze care lucrează mai mult decât orice raport de inspecție:
- Defecte critice la Ac=0. Margini ascuțite, piese mici detașate, balamale crăpate: acceptare zero, fără negociere.
- Mostra de aur, semnata si datata. Două seturi - unul la fabrică, unul cu tine. Totul este judecat în funcție de el, inclusiv culoarea, luciul și senzația de blocare. Ruibot sigilează un eșantion de aur pentru fiecare program OEM, extras din modelele de cutie de prânz aflate în producție și îl fotografiază înainte de expediere.
- Verificare la mijlocul producției la 20–30% finalizare. Aici se prind deformarea și deviația de imprimare în timp ce mai este timp pentru a corecta rularea — inspecția înainte de expediere vă spune doar ceea ce aveți deja.
- Plata soldului după trecerea inspecției. Termenii bat încrederea. Un furnizor care acceptă „soldul la inspecția trecută” este un furnizor care se așteaptă să treacă.
Încă una, specifică tipăririi: decolorarea imprimării și defecte de nepotrivire a culorilor în cutiile de prânz din plastic apar rar pe prima cutie. Acestea apar pe măsură ce placa de imprimare se uzează sau viscozitatea cernelii se deplasează pe o perioadă lungă, motiv pentru care verificarea de la jumătatea producției trebuie să includă o comparație a casetei luminoase cu eșantionul de aur, nu doar primul și ultimul cutie.
Nimic din toate acestea nu este teoretic: fiecare dintre defectele obișnuite de calitate în comenzile și reparațiile de cutie de prânz din plastic enumerate aici are o clauză care o împiedică, iar o clauză nu costă nimic în faza PO.
✅ Concluzie: strângeți AQL-ul major pe produsele sigilate, inspectați în trei etape și mențineți echilibrul până când raportul trece.
FAQ
Î: Care sunt cele mai scumpe defecte de remediat după expediere?
A: Deformarea capacului și inversarea garniturii. Ambele sunt funcționale, ambele declanșează returnări și ambele sunt ieftine de surprins în proces - măsurarea planeității și verificarea scurgerilor de 100%. Odată ce se livrează, costul trece de la o oră de reluare la un container, o notă de credit și o rambursare.
Î: De ce se deformează capacele cutiei de prânz în producție și poate matrița să o repare?
R: Răcirea neuniformă și stresul prin ambalare sunt cauzele obișnuite, plus umplerea la cald în momentul împachetarii. O matriță o poate îmbunătăți cu o răcire echilibrată și o menținere mai lungă, dar specificațiile mai trebuie scrise: planeitate ≤0,4 mm, măsurată după 24 de ore și după 50 de cicluri de spălare. Răspunsul complet la motivul pentru care capacele cutiei de prânz se deformează în producție și cum se poate preveni ca acesta să stea în circuitul de răcire și timpul de reținere, nu în geometria capacului - așa că cereți fereastra de proces, nu o promisiune.
Î: Puteți rula planul de inspecție pentru o comandă existentă?
A: Da. Ruibot rulează planul în trei etape de mai sus pentru fiecare comandă în vrac, cu nivelul AQL setat în funcție de tipul de produs, mai degrabă decât în mod implicit, iar Taizhou City Huangyan Ruibote Plastic Co., Ltd. furnizează fotografiile eșantionului de aur, înregistrările în proces și raportul înainte de expediere împreună cu expedierea - aceeași structură de fișiere folosită pentru recipientele și paiele noastre sigilate pentru alimente.
Introduceți lista cu defecte în PO
Trimiteți-ne specificațiile actuale și ultimul raport de inspecție, iar Ruibot vă va returna un tabel de clasificare a defectelor, nivelul AQL pe care îl recomandăm pentru tipul dvs. de produs și o listă de verificare cu eșantion de aur dimensionată conform comenzii dvs. - în 48 de ore. Dacă re-aprovizionați din cauza unui istoric de defecte, includeți fotografii: majoritatea celor opt de mai sus sunt identificabile dintr-un singur plan apropiat, decolorarea tipăririi și defecte de nepotrivire a culorilor în cutiile de prânz din plastic incluse.
Mobil:+86 13336738128
E-mail: david@boxplastic.com
Site: www.boxplastic.com